01 / 12
彩盒成型
扁平彩盒折成上口開放的盒型,供下一站入盒。
盒口保留開放,接續獨立小包入盒。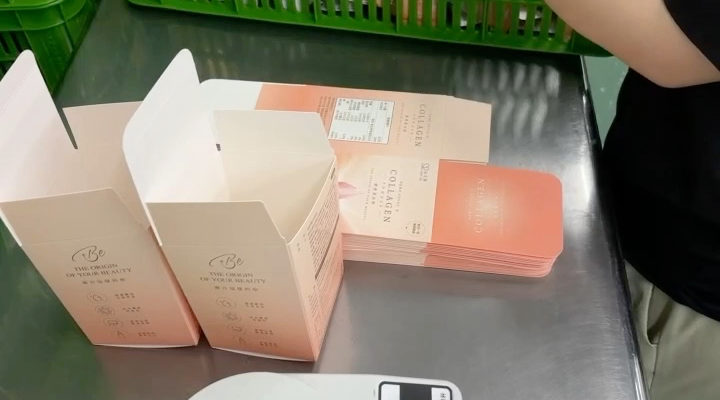
 丞碩實業社CHENG SHUO
CHENG SHUO / PRODUCTION PROCESS
以心之初盒裝產品示範,從彩盒成型到整板出貨。不同產品的實際作業內容,依雙方確認的需求安排。
本頁包含現場畫格與素材重建參考圖;重建圖呈現設備、結構或完成狀態,並非完整動作實拍。
回到流程概要扁平彩盒折成上口開放的盒型,供下一站入盒。
盒口保留開放,接續獨立小包入盒。心之初獨立小包經整理後,由上方直立放進彩盒,完成後關盒。
每盒 20 包,完成入盒後再封合彩盒。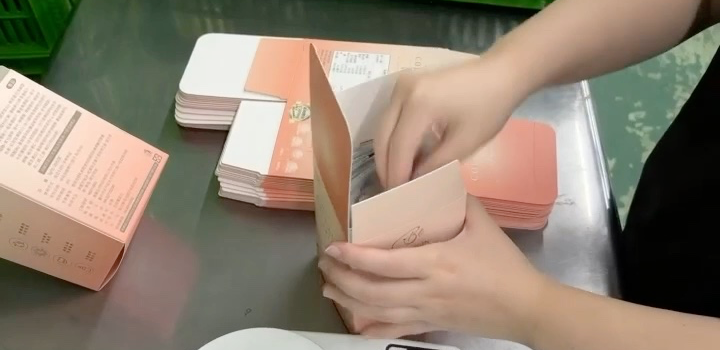
封盒後,盒底短端面經過噴印端,效期資訊出現在指定位置。
效期資訊位於盒底短端面,供後續檢查核對。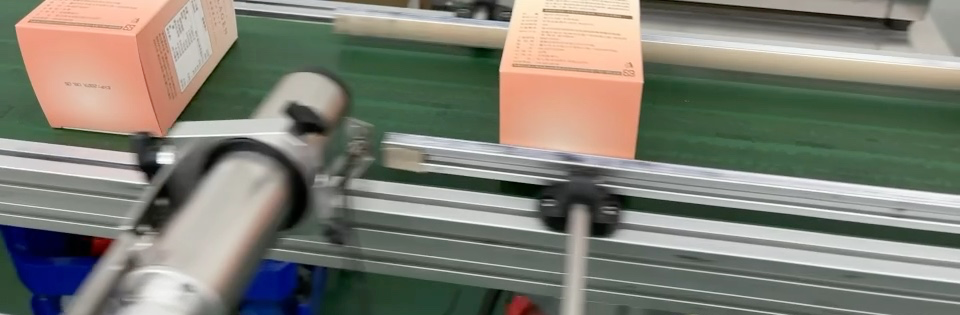
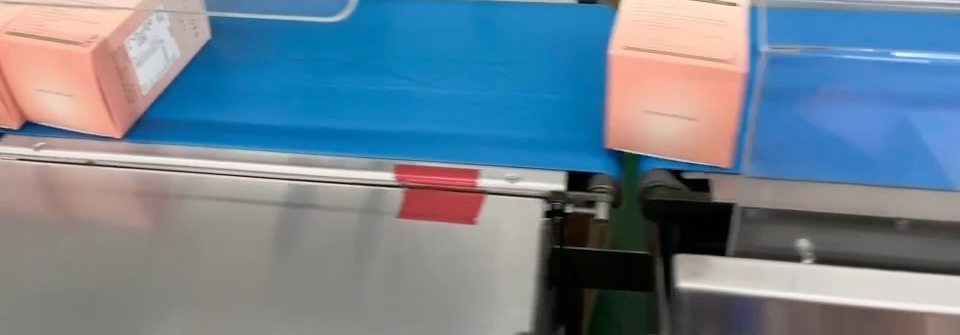
盒子通過藍色檢重帶,逐盒核對重量是否符合設定。
重量不符合設定時,會由側邊推出輸送帶。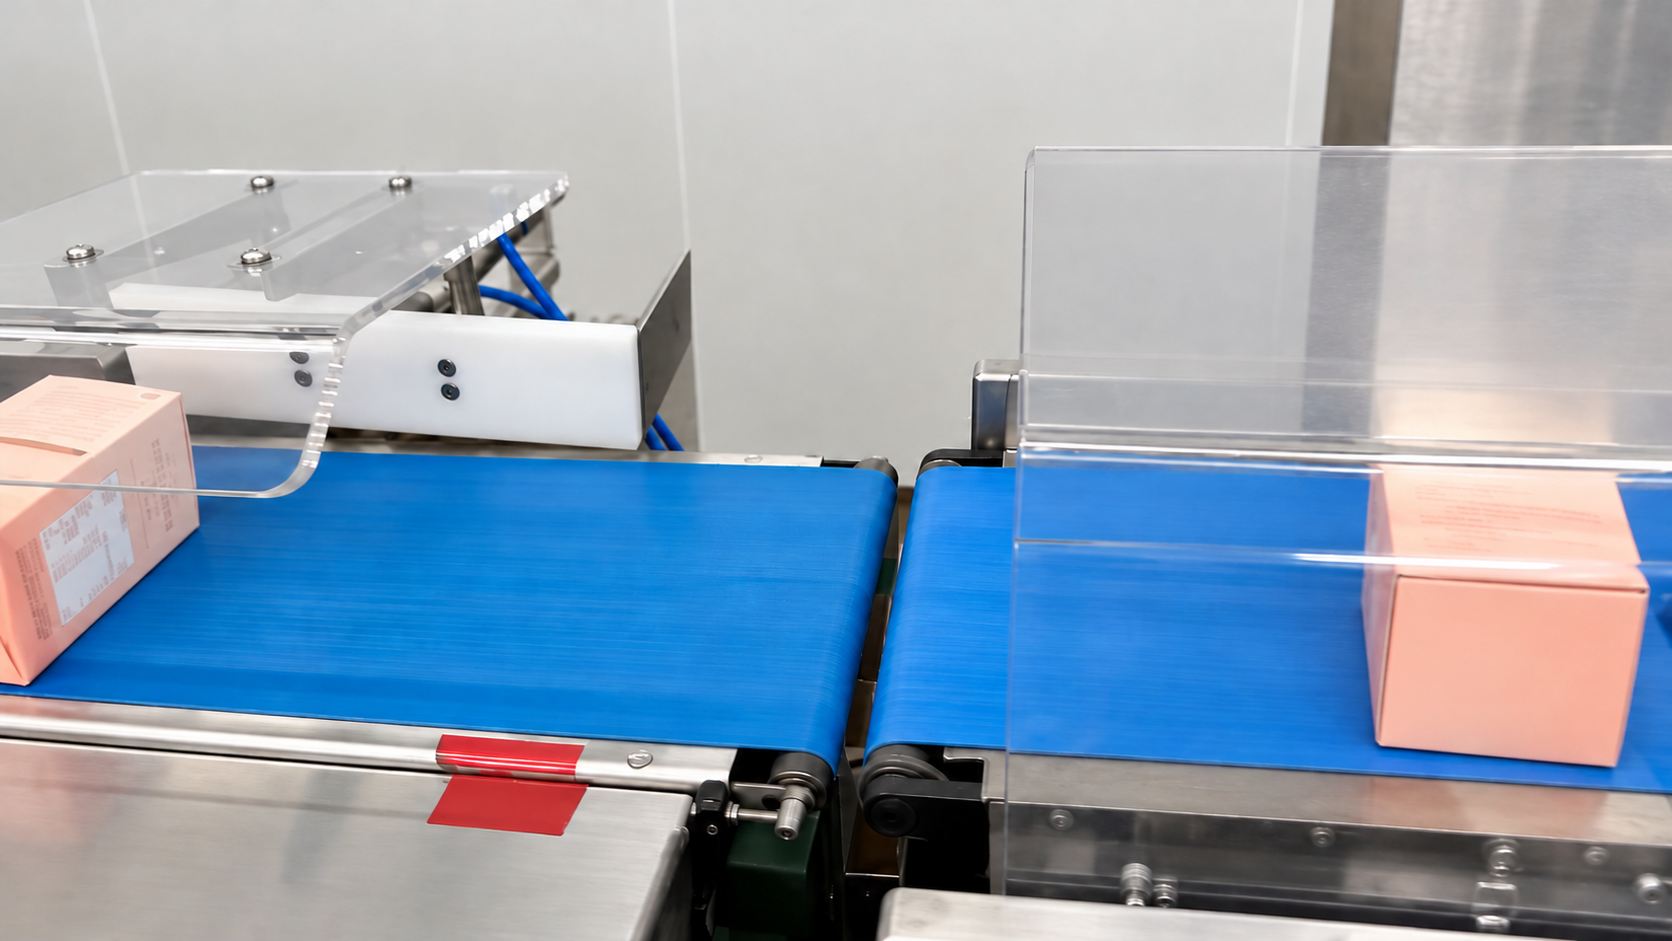
透明薄膜包覆盒身,經封切與加熱後收縮貼合。
依序包覆薄膜、封切,再以加熱使薄膜貼合。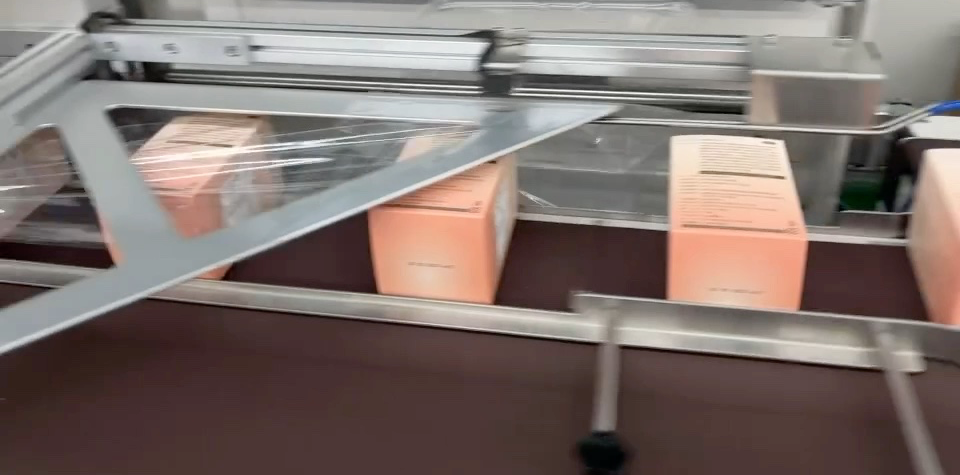
檢查效期是否印上、封膜有無裂開,以及盒角是否凹陷。
逐一核對效期、封膜邊與盒角狀態。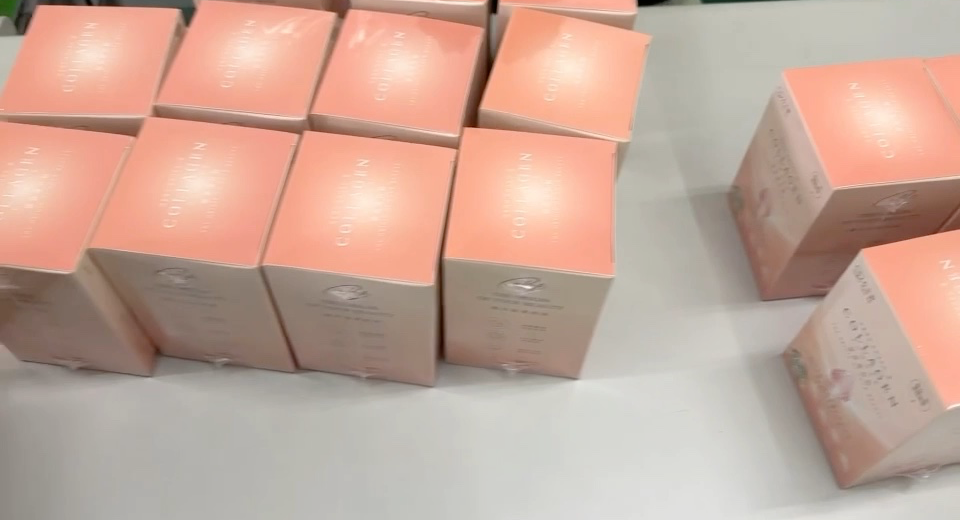
外箱上貼上作業所需的資訊標示。
外箱資訊清楚標示,接續裝箱與整箱檢核。
現場人員將心之初彩盒逐盒放入開口外箱。
彩盒逐盒入箱,依外箱規格整理擺放。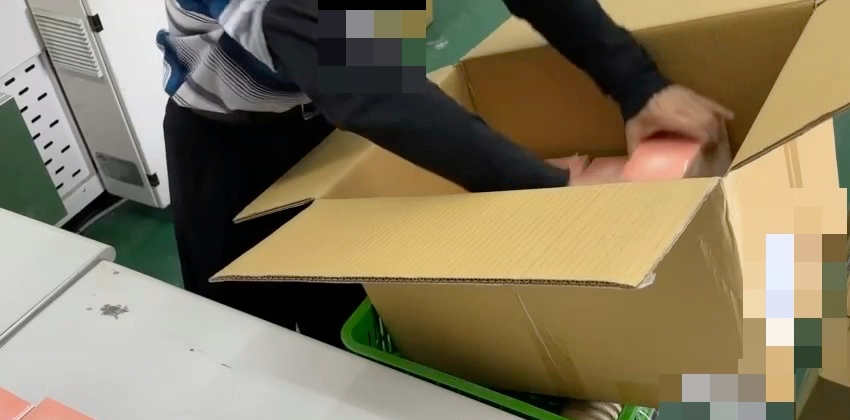
裝妥的外箱上秤,核對整箱重量。
整箱重量核對後,才接續封箱與成板。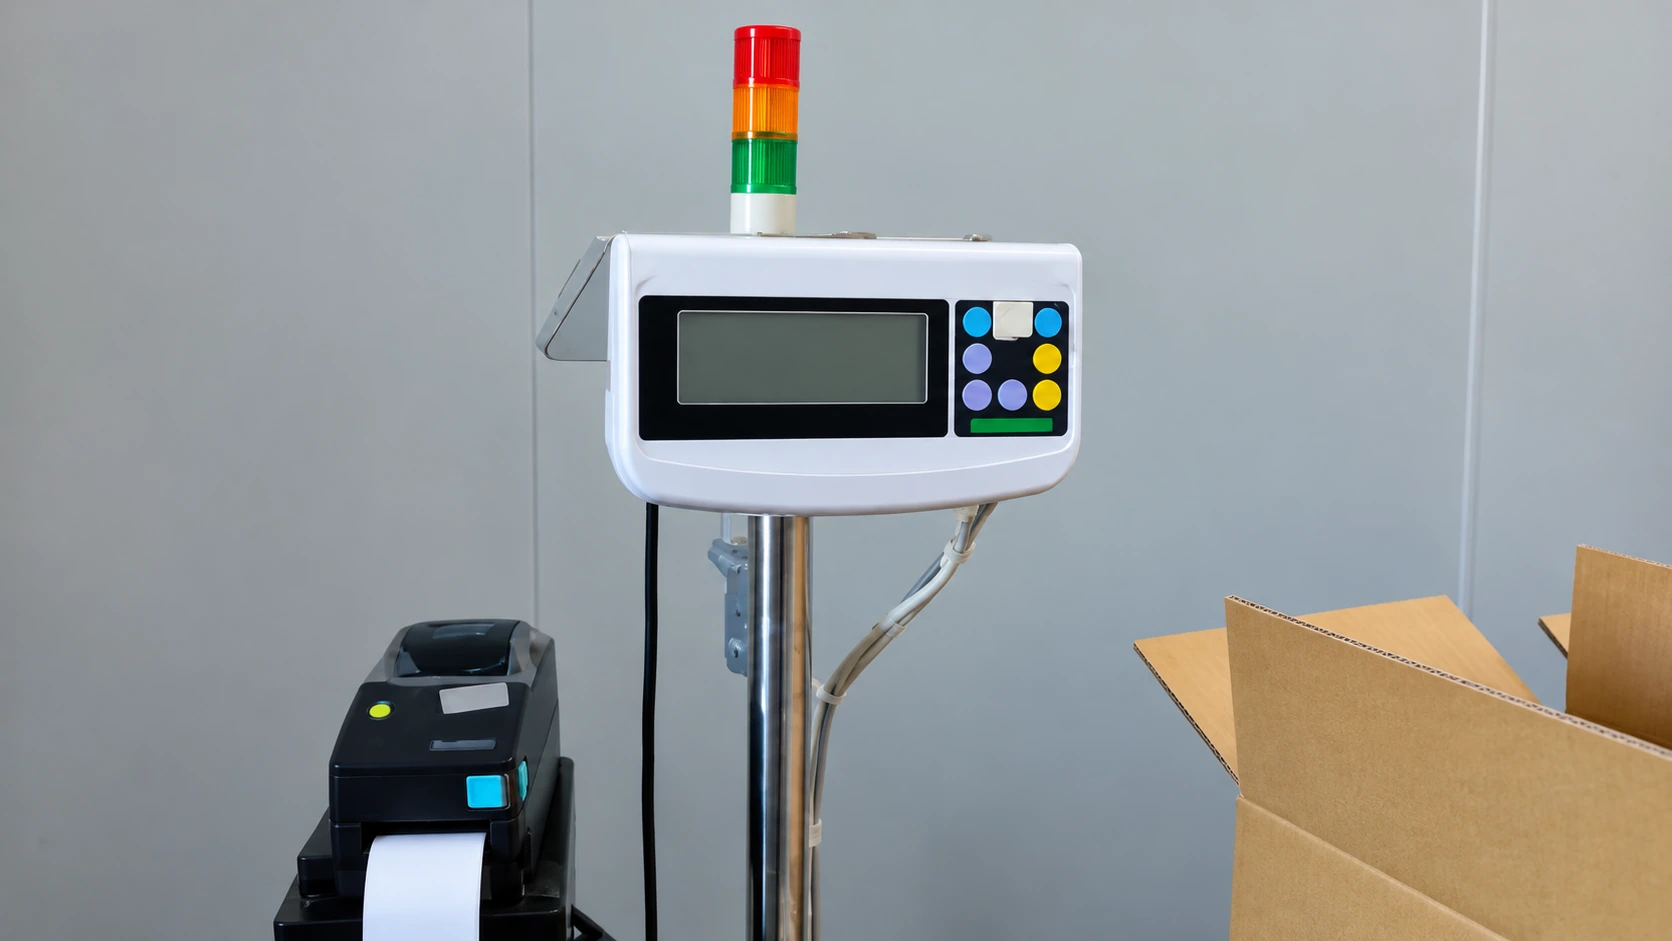
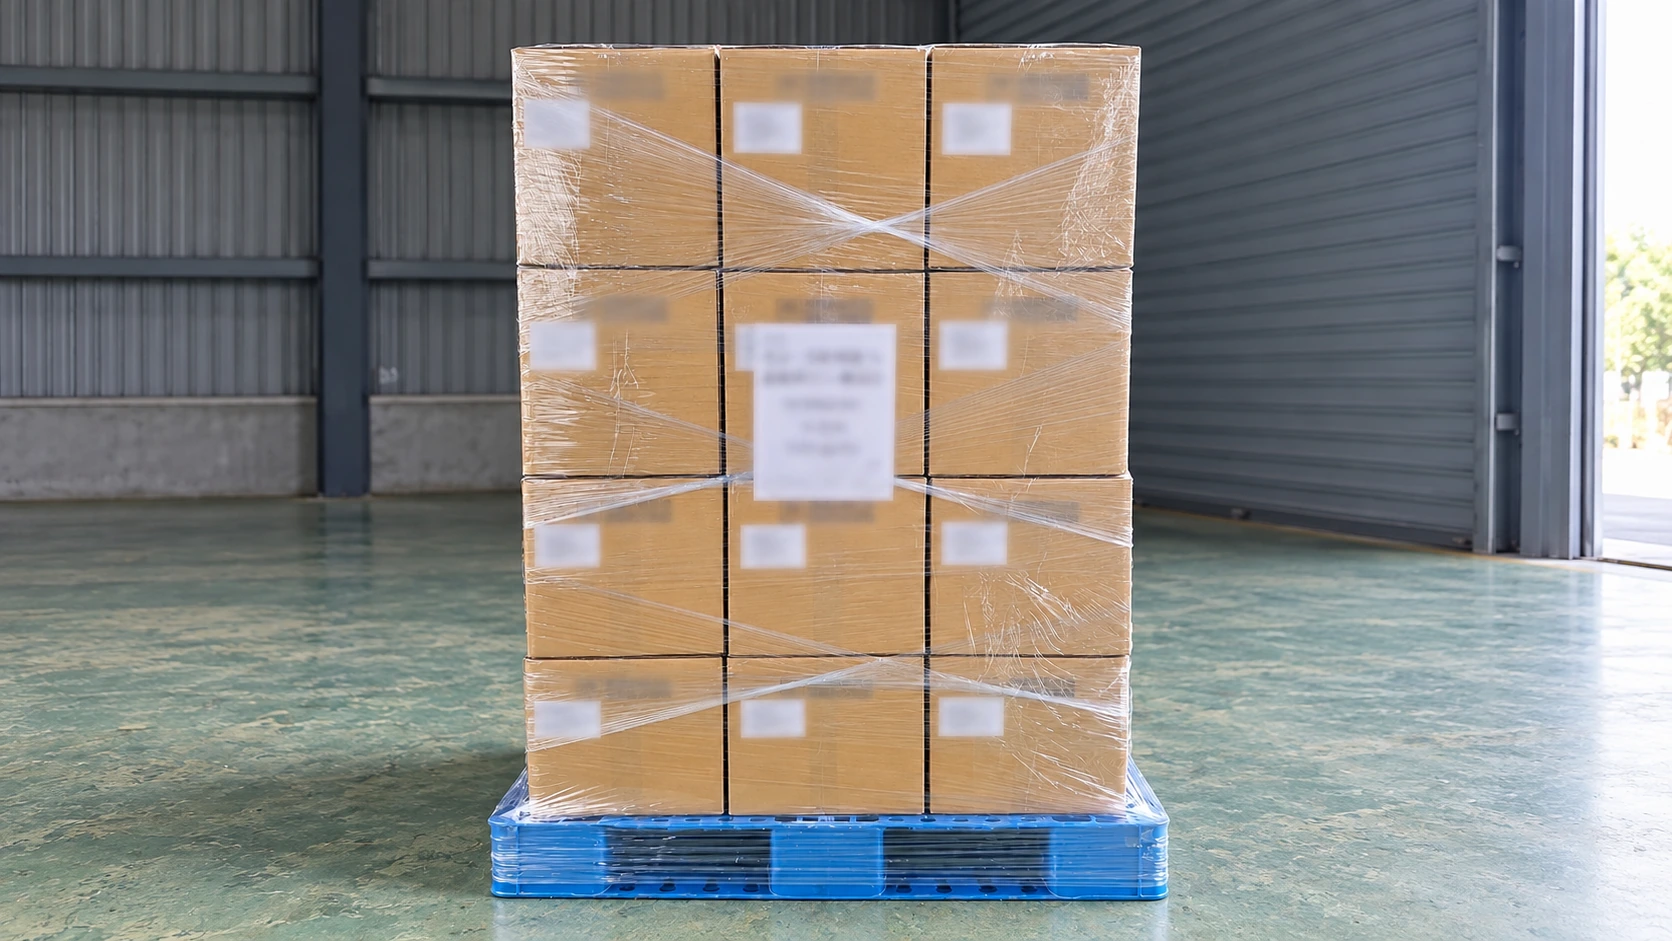
外箱橫豎交錯落位,逐層形成穩固棧板。
橫豎交錯擺放,讓整板結構維持穩定。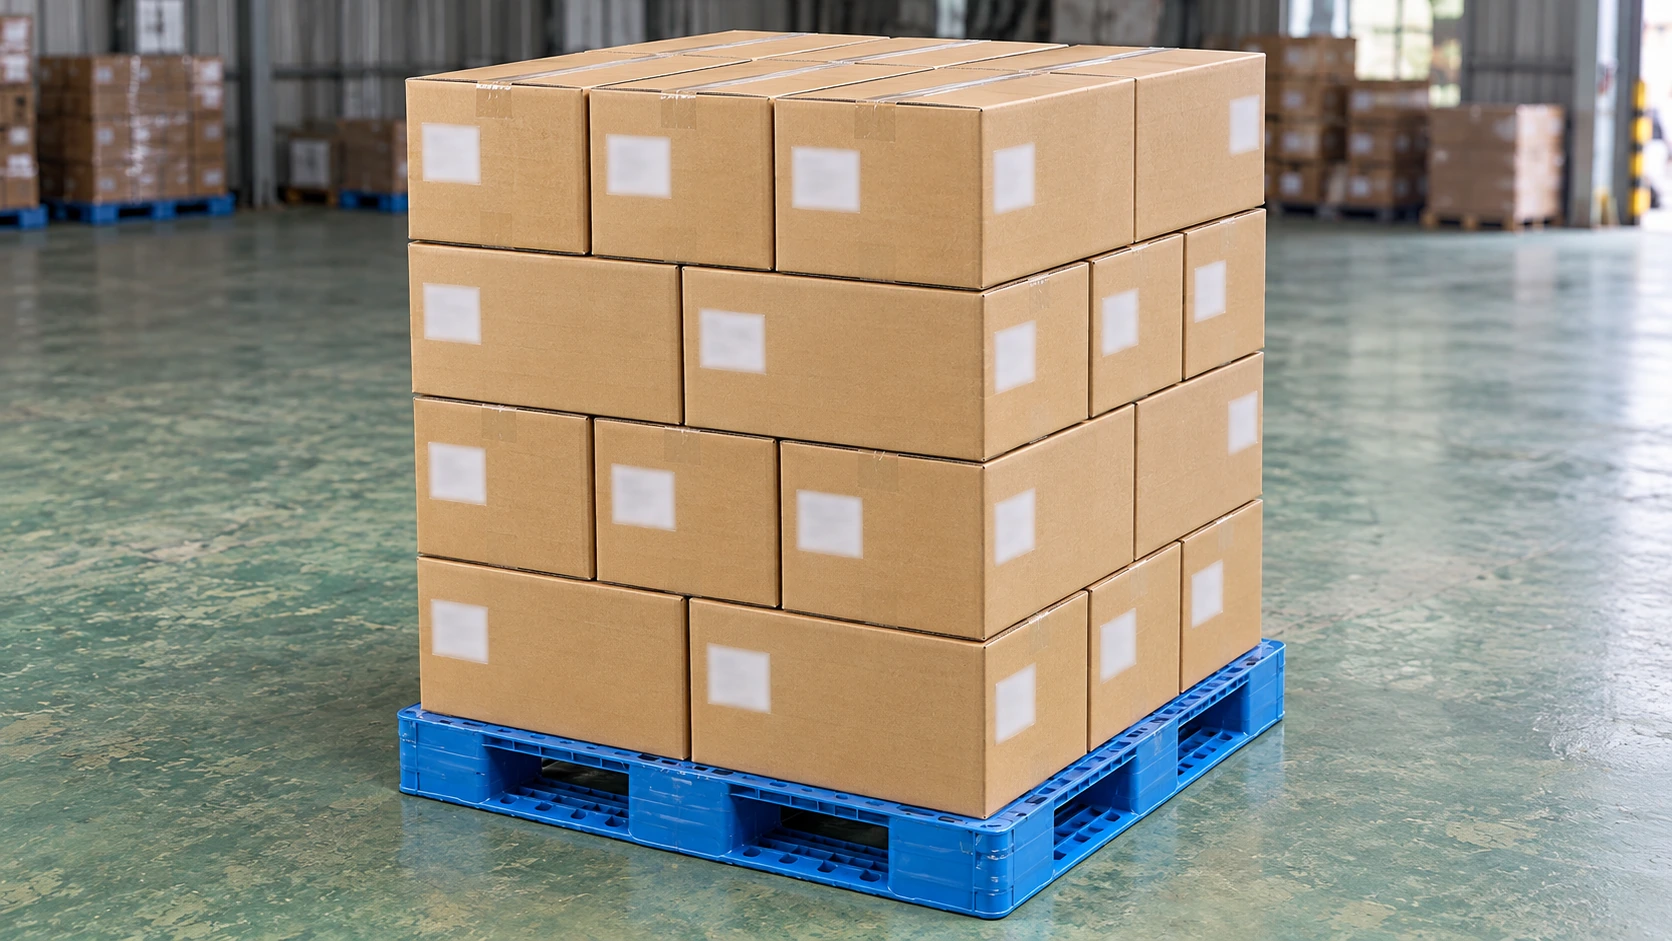
兩卷透明膜交叉纏繞整板,形成 X 型膜線;板貼位於外層膜上。
兩卷薄膜交叉纏繞,板貼置於外層膜上。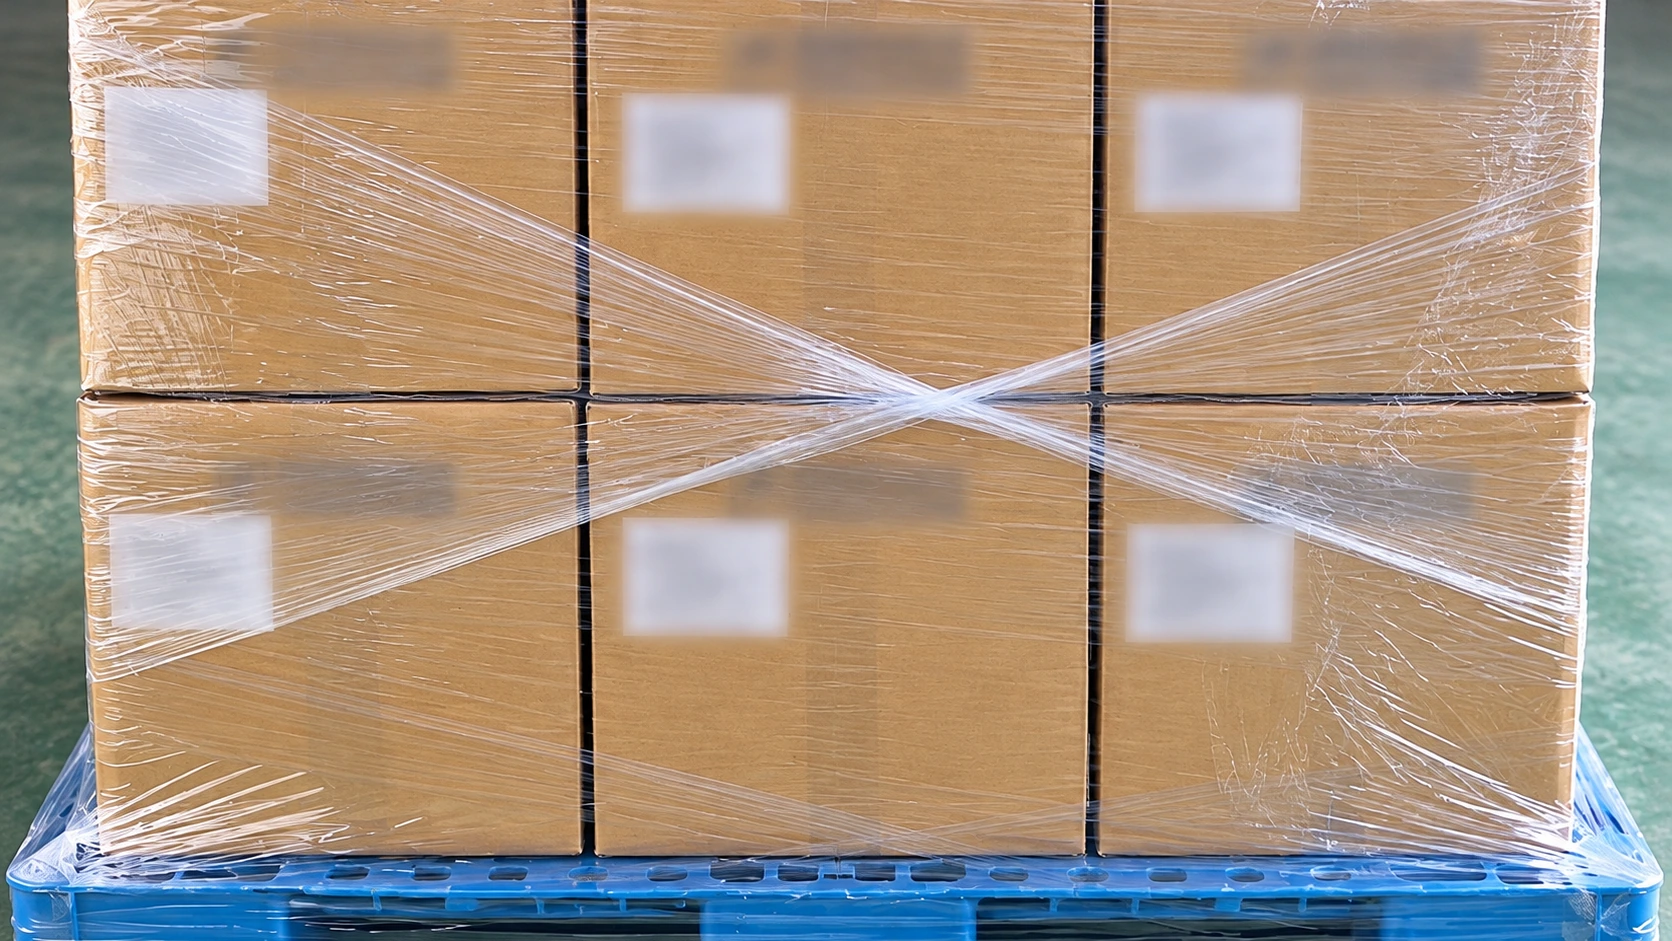
叉車從棧板開口接板,將整板送往貨車。
叉車接起棧板,將整板送上貨車。